



Uncategorized
Hướng Dẫn Toàn Diện Về Cách Sử Dụng Mỏ Lết Đúng Kỹ Thuật: Bí Quyết Bảo Vệ Bu Lông Và Tối Ưu Hiệu Suất Cơ Khí
Th9
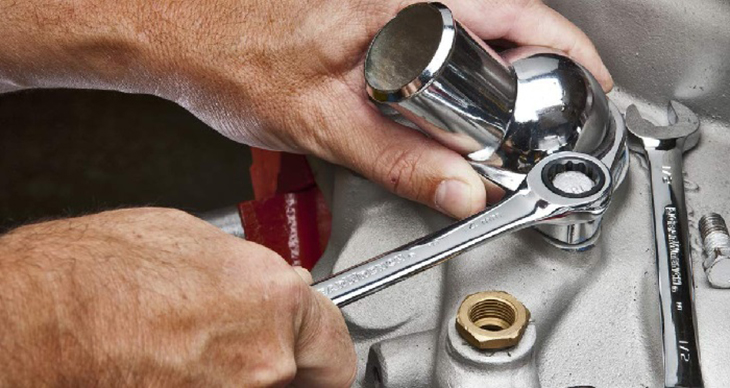
Trong các ngành nghề đòi hỏi sự chính xác và độ bền cơ học cao như xây dựng hệ thống cơ điện (M&E), gia công cơ khí, lắp ráp máy móc, hay sửa chữa thiết bị công nghiệp, dụng cụ cầm tay luôn đóng vai trò là “cánh tay nối dài” của người thợ. Giữa vô số các loại dụng cụ vặn siết, mỏ lết (adjustable wrench) nổi lên như một công cụ vạn năng nhờ thiết kế hàm kẹp linh hoạt, cho phép thay đổi kích thước mở để thích ứng với nhiều cỡ đai ốc khác nhau.
Tuy nhiên, đằng sau sự tiện lợi ấy lại là một thực tế: mỏ lết thường bị xem nhẹ và sử dụng theo cảm tính. Thao tác sai kỹ thuật không chỉ làm giảm hiệu suất làm việc mà còn là nguyên nhân hàng đầu dẫn đến tình trạng tròn đầu bu lông, mòn cạnh đai ốc, gây tổn hại nghiêm trọng đến chi tiết máy và thậm chí mất an toàn lao động.
Bài viết chuyên sâu này do CÔNG TY TNHH KỸ THUẬT CÔNG NGHIỆP TUẤN PHÁT biên soạn sẽ mổ xẻ toàn diện cấu trúc mỏ lết, phân tích khoa học các nguyên nhân gây hỏng đai ốc, cung cấp quy trình sử dụng chuẩn xác từng bước, đồng thời gợi ý các giải pháp vật tư thay thế tối ưu nhất cho kỹ sư và nhà thầu.
1. Tổng Quan Về Mỏ Lết: Cấu Tạo, Phân Loại Và Nguyên Lý Hoạt Động
Để sử dụng một công cụ đạt hiệu quả cao nhất, việc hiểu rõ bản chất cơ học và cấu tạo của nó là điều kiện tiên quyết.
1.1. Cấu tạo cơ bản của một chiếc mỏ lết tiêu chuẩn
Khác với cờ lê cố định (open-end wrench) có hai đầu kích thước chết, mỏ lết được cấu thành từ các bộ phận chính sau:
-
Hàm cố định (Fixed Jaw): Là phần mỏm kẹp liền khối với thân cán mỏ lết. Đây là bề mặt chịu lực chính và đóng vai trò là điểm tựa chịu tải lớn nhất khi người thợ tác động lực kéo.
-
Hàm di động (Movable Jaw): Phần hàm có thể trượt tịnh tiến nhờ cơ cấu rãnh trượt, cho phép thay đổi khoảng cách mở hàm để tương thích với các khổ đai ốc đa dạng.
-
Con lăn điều chỉnh (Knurl / Adjustment Worm): Trục vít xoắn nằm ở phần thân dưới hàm, khi xoay sẽ điều chỉnh hàm di động tiến hoặc lùi.
-
Cán cầm (Handle): Được thiết kế với độ dài, độ dày và biên dạng công thái học (ergonomic) nhằm truyền lực từ tay người thợ xuống đầu kẹp một cách tối ưu nhất.
1.2. Nguyên lý hoạt động và điểm yếu cơ học cốt lõi
Nguyên lý của mỏ lết dựa trên ma sát bề mặt giữa hai hàm kẹp và các mặt phẳng của đai ốc. Do cấu tạo có cơ cấu trượt (hàm di động), mỏ lết luôn luôn tồn tại một khoảng rơ nhất định (play) giữa trục vít và rãnh trượt.
Chính khoảng rơ này là “gót chân Achilles” khiến mỏ lết dễ gây trượt nếu người sử dụng không ép sát hàm hoặc đặt sai phương lực. Khi có hiện tượng rơ, lực tác động không được phân bổ đều mà bị dồn nén vào các đỉnh góc của con ốc, vượt qua giới hạn chảy của vật liệu và làm biến dạng, mài mòn cạnh ốc.
2. Phân Tích Chi Tiết: Tại Sao Mỏ Lết Thường Làm Tròn Đầu Bu Lông?
Trong thực tế thi công tại các công trường và nhà xưởng, hiện tượng bu lông bị “toác đầu”, tròn cạnh chiếm tỷ lệ không nhỏ, phần lớn xuất phát từ những sai lầm kỹ thuật mang tính thói quen:
2.1. Không siết chặt hàm mỏ lết (Bỏ qua khâu điều chỉnh tinh)
Sai lầm phổ biến nhất của thợ thủ công là chỉ vặn hàm mỏ lết vừa khít bằng mắt thường hoặc để khoảng hở lớn rồi đưa vào vặn. Khi chịu lực siết mạnh, hàm di động bị đẩy lùi ra phía sau theo khe hở rơ, tạo ra sự dịch chuyển đột ngột. Sự va đập lặp đi lặp lại này làm mài mòn các góc cạnh của đai ốc.
2.2. Đặt sai hướng kéo lực (Lỗi cơ học tai hại nhất)
Mỏ lết được thiết kế để chịu lực theo một chiều ưu tiên dựa trên độ dày của hàm cố định.
-
Nếu bạn đặt lực kéo về phía hàm cố định, phần thân dày sẽ ôm chặt đai ốc.
-
Ngược lại, nếu bạn kéo về phía hàm di động, toàn bộ lực tác động sẽ đẩy hàm này bửa ra ngoài, làm mất hoàn toàn độ bám khít và gây trượt tức thì, cào xước hoặc làm biến dạng bu lông.
2.3. Sử dụng sai kích thước hoặc lạm dụng mỏ lết cho ốc quá cứng
Mỏ lết không phải là “cây đũa thần” vạn năng. Việc dùng một chiếc mỏ lết cỡ nhỏ để mở con ốc quá lớn (làm hàm bị dang rộng hết cỡ, cấu trúc bị yếu đi) hoặc cố gắng dùng mỏ lết để xử lý những con ốc đã bị gỉ sét kết dính nặng (nên dùng dung dịch phá gỉ RP7 và cờ lê chuyên dụng) sẽ làm hỏng cả dụng cụ lẫn đai ốc.
2.4. Tự ý tăng đòn bẩy bằng ống nối (Pipe extension)
Vì muốn tăng mô-men xoắn, nhiều người thợ thường luồn một đoạn ống tuýp sắt vào cán mỏ lết để kéo dài đòn bẩy. Hành động này làm gia tăng lực uốn vượt quá giới hạn thiết kế của mỏ lết, làm cong cán, biến dạng hàm trượt và phá hủy hoàn toàn cấu trúc ren của bu lông.
3. Quy Trình 5 Bước Sử Dụng Mỏ Lết Chuẩn Kỹ Thuật Đạt Hiệu Suất Tối Đa
Để khai thác triệt để ưu điểm của mỏ lết mà vẫn bảo vệ tuyệt đối cho hệ thống vật tư liên kết, các kỹ thuật viên cần tuân thủ nghiêm ngặt quy trình chuẩn sau:
Bước 1: Khảo sát và lựa chọn mỏ lết có kích thước tương thích
-
Đảm bảo kích thước của mỏ lết phù hợp với quy mô công việc. Không dùng mỏ lết quá nhỏ cho đai ốc lớn và ngược lại.
-
Kiểm tra tình trạng hàm kẹp: Hàm phải song song, không bị mẻ, rơ quá mức hoặc cong vênh do va đập trước đó.
Bước 2: Vệ sinh bề mặt bu lông – đai ốc
-
Dùng bàn chải sắt làm sạch bụi bẩn, mạt sắt hoặc rỉ sét bám trên ren và các cạnh của đai ốc.
-
Nếu ốc bị kẹt cứng do oxy hóa lâu ngày, hãy xịt dung dịch chuyên dụng và đợi vài phút trước khi thao tác.
Bước 3: Điều chỉnh hàm kìm ôm sát tuyệt đối (Khoá chặt hàm)
-
Tròng mỏ lết vào đai ốc, dùng ngón tay xoay con lăn điều chỉnh để ép chặt cả hàm cố định và hàm di động áp sát vào các mặt phẳng của con ốc.
-
Nguyên tắc vàng: Kiểm tra bằng tay để chắc chắn không còn bất kỳ khoảng trống hay độ rơ nào giữa miệng mỏ lết và đai ốc.
Bước 4: Xác định đúng phương chiều kéo lực
-
Luôn định hướng thao tác sao cho lực kéo hướng về phía hàm cố định.
-
Giữ cho thân mỏ lết luôn nằm trên mặt phẳng vuông góc với trục của bu lông, tránh tình trạng bị nghiêng góc (lệch tâm) làm giảm diện tích tiếp xúc của bề mặt kẹp.
Bước 5: Tác động lực đều tay, dứt khoát
-
Dùng lực từ cơ tay và vai, kéo đều đặn, không giật cục.
-
Sau khi hoàn thành thao tác, nới lỏng hàm mỏ lết, kiểm tra lại bề mặt đai ốc xem có bị trầy xước hay không để rút kinh nghiệm cho các mối nối tiếp theo.
4. Giải Pháp Toàn Diện Cho Hệ Thống Liên Kết Từ Công Ty TNHH Kỹ Thuật Công Nghiệp Tuấn Phát
Trong ngành công nghiệp hiện đại, việc hỏng hóc đai ốc hay bu lông không chỉ làm chậm tiến độ thi công mà còn ảnh hưởng đến độ bền vững của toàn bộ kết cấu công trình. Bên cạnh việc nâng cao tay nghề và kỹ năng sử dụng dụng cụ cầm tay, việc lựa chọn nguồn cung cấp vật tư liên kết đạt chuẩn kỹ thuật đóng vai trò quyết định cốt lõi.
Công Ty TNHH Kỹ Thuật Công Nghiệp Tuấn Phát tự hào là đơn vị uy tín chuyên phân phối sỉ và lẻ các dòng sản phẩm cơ khí chất lượng cao, phục vụ trọn gói cho các nhà thầu, xưởng sản xuất và gara chuyên nghiệp tại TP. Hồ Chí Minh cũng như trên toàn quốc.
Danh mục sản phẩm mũi nhọn tại Tuấn Phát:
-
Hệ thống bu lông – đai ốc tiêu chuẩn: Đa dạng chủng loại từ bu lông cường độ cao (8.8, 10.9, 12.9), bu lông inox (304, 316), đai ốc DIN 934, vòng đệm phẳng DIN 125 đến các dòng vòng đệm chuyên dụng.
-
Vật tư phụ trợ cơ điện (M&E) & xây dựng: Thanh chống đa năng Unistrut, ty ren, kẹp xà gồ, tắc kê nở rút, cáp thép và phụ kiện neo giằng.
-
Thiết bị truyền động công nghiệp: Vòng bi (bạc đạn) chính hãng SKF, NSK, phớt chắn bạc đạn chịu dầu/chịu nhiệt, lò xo kéo công nghiệp.
-
Dụng cụ cầm tay chuyên dụng: Cờ lê lực, máy siết bu lông, bộ dụng cụ vặn siết cao cấp giúp thao tác chuẩn xác, bảo vệ tối đa tuổi thọ vật tư.
5. Lời Kết
Việc sử dụng mỏ lết tưởng chừng là một thao tác đơn giản, nhưng nếu thiếu đi sự am hiểu về kỹ thuật cơ khí, nó có thể trở thành tác nhân phá hủy các chi tiết liên kết đắt giá. Hy vọng bài viết chi tiết này đã cung cấp cho các kỹ sư, thợ cơ khí và nhà thầu những góc nhìn sâu sắc cùng phương pháp thao tác chuẩn xác nhất để nâng cao hiệu suất công việc.
Để nhận tư vấn giải pháp kỹ thuật chuyên sâu, báo giá chi tiết các dòng vật tư cơ khí và dụng cụ cầm tay chính hãng, quý khách hàng vui lòng liên hệ ngay với chúng tôi:
-
CÔNG TY TNHH KỸ THUẬT CÔNG NGHIỆP TUẤN PHÁT
-
Địa chỉ: Số 116, đường Hai Tháng Chín, Phường Bến Cát, TP. Hồ Chí Minh
-
Hotline/Zalo Kinh Doanh: +84 398 319 706
-
Email: saletuanphat2026@gmail.com
-
Website: vattutuanphatvn.com